

Kif Xogħlijiet Die Casting
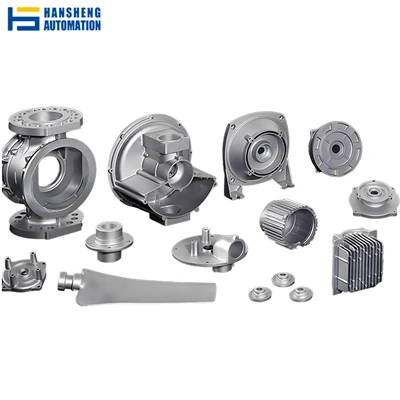
L-iskala ta' komponent tal-metall minn prototip 3D-stampat għal 50,000 unità mhix biss sfida loġistika-hija battalja ta' kost-effiċjenza. Għal industriji li jeħtieġu preċiżjoni għolja fuq skala, High Pressure Die Casting (HPDC) ħafna drabi hija l-unika soluzzjoni vijabbli.
Iżda d-die casting mhuwiex proċess ta' "-size-waħda-kull". Il-fehim tal-sfumaturi tekniċi-mill-għażla tal-liga għall-kontroll tal-porożità-huwa dak li jifred tnedija ta' prodott b'suċċess minn falliment tal-manifattura li jiswa ħafna flus.
il-mekkanika tal-proċess tad-die casting u għaliex jibqa' l-istandard tad-deheb għall-manifattura ta'-volum għoli.
X'inhu Die Casting?
Fil-qalba tiegħu, id-die casting huwa l-"iffurmar tal-injezzjoni tad-dinja tal-metall." Huwa
jinvolvi li jiġu sfurzati metalli mhux-ħadid imdewweb f'forom tal-azzar-għoli taħt pressjoni estrema.
B'differenza mill-ikkastjar tar-ramel, li jiddependi fuq forom tal-gravità u tas-sagrifiċċju, l-ikkastjar tad-die jutilizza "ikkastjar" permanenti li kapaċi jipproduċi għexieren ta 'eluf ta' partijiet b'repetibbiltà kważi-perfetta. Dan jirriżulta f'komponenti net-forma li jeħtieġu ftit jew xejn makkinar sekondarju, li jnaqqsu drastikament l-Ispiża Totali tas-Sjieda (TCO).

Il-Proċess tad-Die Casting
Għodda u Ġestjoni Termali
Manifattur tad-die casting jibda billi CNC-jagħmel magni ta' moffa minn-grad għoli H13
azzar tal-għodda. Qabel ma tibda l-produzzjoni, id-die hija msaħħna minn qabel u sprejjata b'aġent tar-rilaxx.
Tip Pro: Il-ġestjoni termali xierqa hija kritika. Jekk id-die hija kiesħa wisq, ikollok "għeluq tal-kesħa" (difetti fil-wiċċ); jekk sħun wisq, tirriskja li "issaldjar" il-metall mal-moffa.
01
Tidwib u Injezzjoni ta' -Pressjoni Għolja
Il-metall huwa mdewweb u injettat fil- "shot sleeve." Plunger idrawliku mbagħad iġġiegħel il-metall fil-kavità b'veloċitajiet li jilħqu 60-100 mil fis-siegħa. Il-pressjoni għolja (spiss taqbeż l-10,000 psi) tiżgura li l-metall jimla anke l-ħitan irqaq qabel ma jibda jissolidifika.
02
Tkessiħ Rapidu u Ejection
Minħabba li l-moffa tal-azzar hija mkessħa bl-ilma-, il-metall jissolidifika kważi istantanjament.
Id-die tiftaħ, u l-brilli tal-ejector jimbuttaw il-parti 'l barra. F'dan l-istadju, iċ-ċiklu jerġa' jibda-spiss f'inqas minn 60 sekonda.
03
Tirqim u Deflashing
Il-parti ejected tinkludi "runners" u "overflows" (passaġġi għall-metall).
Dawn jinqatgħu bl-użu ta 'trim die, li jħallu nadif,ikkastjar ta 'preċiżjonikomponent lest għat-trattament tal-wiċċ.
04
Awla Sħana vs Kamra Bierda: Liema huwa Dritt?
L-għażla tiddependi kompletament fuq il-punt tat-tidwib tal-materjal tiegħek u r-reattività kimika.
|
Karatteristika |
Kamra sħuna (għonq tal-wiżż) |
Kamra tal-Kesaħ (kuċċa) |
|
Aħjar Għal |
Żingu, Ċomb, Partijiet Żgħar tal-Manjesju |
Aluminju Die Casting, Ram |
|
Ħin taċ-Ċiklu |
Estremament Veloċi (Pompa Integrata) |
Aktar bil-mod (tidwib estern) |
|
Għaliex? |
Punti ta 'tidwib baxxi mhux se jneħħu l-pompa. |
Punti ta 'tidwib għoljin jeqirdu s-sistema ta' injezzjoni. |
Materjali Kritiċi u l-Applikazzjonijiet Tagħhom
Aluminju Die Casting
(A380, ADC12)
Il-workhorse tal-industrija. Ligi tal-aluminju bħal A380 joffru l-aħjar bilanċ ta 'proprjetajiet mekkaniċi u castability. Huwa l--a l-għan għall-housings tal-batteriji tal-EV, il-bjar tas-sħana, u l-komponenti tal-magna minħabba l-proporzjon tal-piż-għas-saħħa.
Żingu Die Casting
(Zamak 3, Zamak 5)
Iż-żingu jippermetti l-aktar tolleranzi stretti tal-ikkastjar tad-die (spiss +/- 0.02mm). Għax
tal-fluwidità għolja tagħha, tista 'tipproduċi ħitan irqaq daqs 0.5mm, li tagħmilha ideali għal ħardwer ta' lussu kkomplikat u konnetturi elettroniċi.
Magnesium Die Casting
(AZ91D)
Meta kull gramma tgħodd-speċifikament fl-għodod tal-enerġija aerospazjali jew li jinżammu fl-idejn-Il-manjesju huwa t-tweġiba. Huwa 33% eħfef mill-aluminju iżda jeħtieġ ambjenti speċjalizzati ta '"gass inert" biex jipprevjenu l-kombustjoni waqt it-tidwib.
Għaliex Proġetti ta'-Volum Għoli Agħżlu Die Casting

Stabbiltà Dimensjonali: Die casting iżomm tolleranzi stretti fuq ġirjiet ta 'produzzjoni ta' 100, 000+ partijiet, ikkastjar tar-ramel proeza ma jistax jaqbel.
Eċċellenza tal-wiċċ: Ikseb finituri tal-wiċċ (Ra 1.6 - 3.2) li huma lesti jew kisi tal-kromju, kisi tat-trab, jew anodizzazzjoni dritt barra mill-kaxxa.
Assemblaġġ imnaqqas: Tista 'tintegra "pumijiet", ħjut, u kustilji interni kumplessi f'parti waħda, u telimina l-ħtieġa ta' wweldjar jew qfieli.
Skala Ekonomika: Filwaqt li l-ispejjeż tal-għodda huma għoljin, il-"kost-għal-parti" tonqos
b'mod sinifikanti f'volumi għoljin, li jagħmilha l-aktar għażla ekonomika għal
prodotti tas-suq-massa.
Die Casting vs Metodi Oħra: Il-Matriċi tad-Deċiżjoni
|
Metodu |
Idoneità tal-Volum |
Parti Kumplessità |
Ħin taċ-Ċomb |
|
Die Casting |
1,000 - 1,000,000+ |
Għoli ħafna |
4–8 ġimgħat (Għodda) |
|
Tidwib tar-ramel |
1 - 500 |
Baxx |
1–2 Ġimgħat |
|
Casting ta' Investiment |
100 - 5,000 |
Estremi |
3–6 Ġimgħat |
Xejriet tal-Industrija: Iż-Żieda tal-"Gigacasting"
Id-dinja tal-karozzi bħalissa qed tiġi mfixkla minn Gigacasting. Pijunieri mill-mexxejja tal-EV, dan jinvolvi l-użu ta 'presses ta' 6,000-9,000 tunnellata biex jitfgħu taħt il-bodi tal-vettura kollha bħala biċċa waħda. Dan inaqqas mijiet ta 'partijiet f'waħda, inaqqas b'mod sinifikanti l-iwweldjar robotiku u l-ħin tal-assemblaġġ.
Għażla ta 'Fornitur tad-Die Casting Custom: X'għandek Verifika
Kwot baxx jista 'jitħajjar, iżda fabbrika professjonali tad-die casting għandha tiġi vverifikata fuq tliet pilastri:
DFM (Disinn għall-Manifattura)
Jipprovdu feedback dwar l-angoli tal-abbozz u l-ħxuna tal-ħajt qabel ma jaqtgħu l-azzar?
-Laboratorju tal-Kwalità fid-dar
Fittex għal spezzjoni ta' X-raġġi (biex tiskopri interni
porożità), Spettrometri (biex jivverifikaw il-kimika tal-liga), u CMM (għall-eżattezza dimensjonali).
Ċertifikazzjonijiet
Bħala minimu, fittex l-ISO 9001. Għall-partijiet tal-karozzi, l-IATF 16949 mhix-negozjabbli.
Id-die casting huwa proċess ta' manifattura ta'-ishma għolja fejn l-inġinerija bil-quddiem tiddetermina l-profitabbiltà fit-tul-. Billi tagħżel il-liga t-tajba u sieħeb li jifhem il-kumplessitajiet ta' injezzjoni bi pressjoni għolja-, tista' tibdel disinn kumpless f'realtà lesta għas-suq-.
Lest biex tottimizza l-proġett li jmiss tiegħek għall-produzzjoni tal-massa? It-tim tal-inġinerija tagħna jispeċjalizza fid-die casting u l-ottimizzazzjoni tad-DFM.
Mistoqsijiet Frekwenti
Q: Kif tipprevjeni l-porożità fid-die casting?
A: Il-porożità hija l-"qattiel siekta" tad-die casting. Huwa ġestit permezz ta' kkastjar assistit bil-vakwu-, disinn preċiż tal-bieb, u veloċitajiet ta' injezzjoni kkontrollati biex jiġi żgurat li l-arja ma tinqabadx fil-kavità.
Q: X'inhi l-ħajja tipika ta 'moffa die casting?
A: Għall-aluminju, moffa tipikament idum 100,000 sa 150,000 shot. Għaż-żingu, minħabba l-punt ta 'tidwib aktar baxx tiegħu, moffa tista' ddum aktar minn 1,000,000 shot.
Q: F'liema volum id-die casting isir aktar kost-effettiv mill-magni CNC?
A: Tipikament bejn 2,000 u 10,000 parti kull sena, skont il-ġeometrija.
Agħżel Die Casting għal: Ġeometriji esterni kumplessi, ħitan irqaq, u karatteristiċi integrati multipli (pumijiet, kustilji).
Agħżel CNC għal: Karatteristiċi interni, tolleranzi ultra-issikkati (<±0.05mm), or low volumes.
Q: X'għandi ninkludi f'RFQ biex nikseb kwotazzjoni preċiża?
A: Biex tevita prezzijiet mhux preċiżi ta' "ballpark", ipprovdi pakkett sħiħ ta' RFQ li jinkludi:
Fajl CAD 3D (STEP/IGES) & tpinġija 2D (bil-GD&T)
Liga fil-mira (jew firxa aċċettabbli)
Volum annwali u tul il-ħajja tal-programm mistenni
Rekwiżiti tal-finitura tal-wiċċ (valur Ra)
Ħtiġijiet ta' wara-ipproċessar (anodizzar, kisi, eċċ.)
Identifikazzjoni ta' uċuħ funzjonali li jeħtieġu makkinar sekondarju
Q: Kif nista 'nevalwa l-kapaċitajiet ta' kwalità ta 'fornitur ta' die casting?
A: Fittex evidenza dokumentata ta' tliet kapaċitajiet ewlenin:
Verifika tal-Materjal: Użu ta' Spettrometri ta' Emissjoni Ottika (OES) għal kull sħana.
Sejbien ta' Difetti: Spezzjoni tar-raġġi X-għall-partijiet strutturali (bi kriterji interni definiti).
Kontroll Dimensjonali: kapaċitajiet CMM u rapporti FAI (AS9102 jew ekwivalenti).
(Nota: iċ-ċertifikazzjoni IATF 16949 hija linja bażi standard għall-partijiet tal-karozzi).
Q: X'inhuma r-raġunijiet l-aktar komuni għaliex il-proġetti tad-die casting ifallu?
A: Ħafna mill-fallimenti ġejjin minn tliet kawżi ewlenin:
Ebda Reviżjoni tad-DFM: Insisti fuq DFM qabel ma taqta 'l-azzar biex tiffissa abbozzi baxxi, ħitan uniformi, jew postijiet ħżiena tal-bieb.
Ligi irħas: Is-sagrifiċċju tal-kwalità tal-liga għall-prezz jikkawża porożità downstream u kwistjonijiet dimensjonali.
Kontroll Fqir tal-Proċess: Il-fornituri għandhom jiddokumentaw id-data ta' shot-bi-shot (veloċità, pressjoni, temperatura) biex jiddijanjostikaw difetti ripetuti.
Q: Jistgħu t-tolleranzi tad-die casting jissodisfaw ir-rekwiżiti ta' preċiżjoni tiegħi bħala-cast?
A: Jiddependi. It-tolleranzi nominali bħala-cast huma ±0.1–0.2mm għall-Aluminju u ±0.02–0.05mm għaż-Żingu.
Għal kwalunkwe dimensjoni aktar stretta minn ± 0.05mm, jew karatteristiċi kritiċi bħal toqob tal-bearings u uċuħ tas-siġillar, ippjana għal makkinar CNC sekondarju. Kun xettiku ħafna dwar il-fornituri li jippromettu ±0.02mm bħala-ikkastjati fuq partijiet tal-aluminju.